کولیس یکی از ابزارهای مهم اندازه گیری در تراشکاری، ماشین کاری و کنترل کیفیت است که برای اندازه گیری قطر خارجی و داخلی، ضخامت قطعات و عمق سوراخها استفاده میشود. برای استفاده درست از این ابزار، فقط قرار دادن قطعه بین فکها کافی نیست؛ باید بدانید چطور اندازه گیری را انجام دهید، عدد نمایش داده شده را بخوانید و از خطاهای احتمالی جلوگیری کنید.
روش خواندن اندازه در کولیس ورنیه، عقربه ای و دیجیتال با یکدیگر تفاوت دارد. در مدل دیجیتال، مقدار اندازه گیری روی نمایشگر دیده میشود؛ اما در کولیس ورنیه باید عدد خط کش اصلی و مقدار مقیاس ورنیه را با هم محاسبه کنید.
در این مقاله، نحوه خواندن کولیس ورنیه، عقربهای و دیجیتال را با مثال بررسی میکنیم و روش اندازهگیری قطر داخلی و خارجی و عمق قطعات را آموزش میدهیم. اگر میخواهید کولیسخوانی را یاد بگیرید، در ادامه با مراحل خواندن کولیس میلیمتری و نکات مهم کار با این ابزار آشنا میشوید.
روش کار با کولیس برای اندازه گیری دقیق
قبل از شروع اندازه گیری، باید نوع کولیس و قسمت مناسب آن را برای اندازه گیری موردنظر انتخاب کنید. بیشتر کولیسهای معمولی امکان اندازه گیری ابعاد خارجی، داخلی و عمق را دارند؛ اما روش استفاده از هر قسمت متفاوت است.برای اندازه گیری صحیح با کولیس، مراحل زیر را انجام دهید:
- سطوح اندازه گیری را تمیز کنید: فکهای کولیس و سطح قطعه را از براده، گردوغبار و آلودگی پاک کنید.
- صفر کولیس را بررسی کنید: فکها را ببندید و مطمئن شوید ابزار در حالت بسته، اندازه صفر را نشان میدهد. در کولیس ورنیه، صفر مقیاس متحرک باید با صفر خط کش اصلی منطبق باشد.
- قسمت مناسب کولیس را انتخاب کنید: برای اندازه گیری خارجی از فکهای بزرگ، برای اندازه گیری داخلی از فکهای کوچک و برای اندازه گیری عمق از میله عمق سنج استفاده کنید.
- قطعه را به درستی بین سطوح اندازه گیری قرار دهید: کولیس باید در راستای اندازه مورد نظر باشد و فکها با سطح قطعه تماس مناسبی داشته باشند.
- اندازه را بخوانید: در مدل ورنیه، عدد خط کش اصلی و مقدار ورنیه را محاسبه کنید. در مدلهای عقربه ای و دیجیتال، عدد را از روی صفحه مدرج یا نمایشگر بخوانید.
- اندازه را دوباره بررسی کنید: در اندازه گیریهای حساس، چند بار اندازه گیری را تکرار کنید تا از تکرارپذیری نتیجه مطمئن شوید.
هنگام اندازه گیری، فکها را بیش از حد به قطعه فشار ندهید؛ زیرا فشار زیاد میتواند نتیجه را تغییر دهد یا به سطوح اندازه گیری آسیب برساند.
نحوه اندازه گیری با قسمت های مختلف کولیس
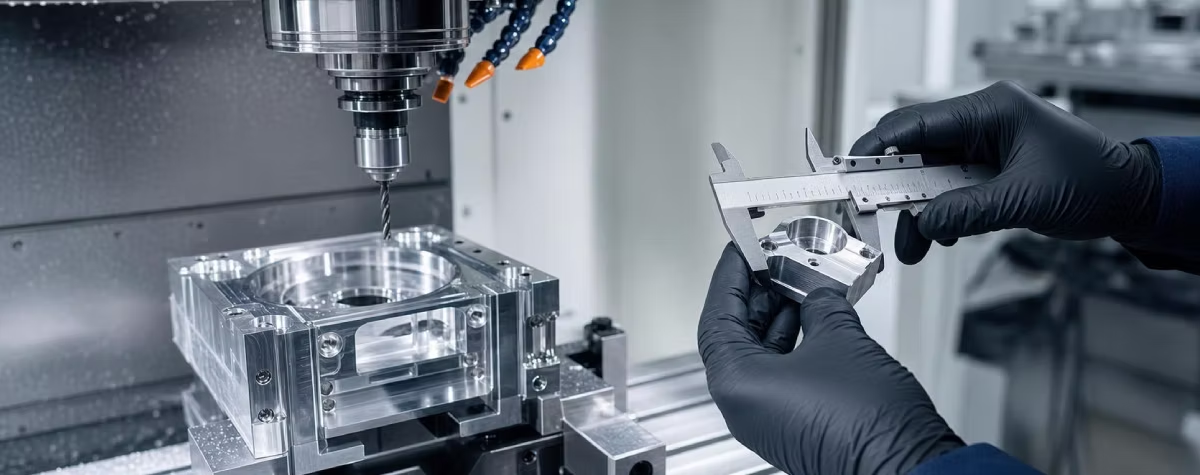
کولیس با توجه به شکل فک ها و میله عمق سنج، برای چند نوع اندازه گیری به کار میرود. در هر حالت، قرارگیری صحیح ابزار روی قطعه اهمیت زیادی دارد.
اندازه گیری قطر خارجی و ضخامت با کولیس
برای اندازه گیری قطر خارجی شفت، ضخامت ورق یا عرض یک قطعه، از فکهای بزرگ کولیس استفاده کنید.
- فکها را به اندازه ای باز کنید که قطعه بین آنها قرار بگیرد.
- قطعه را بین دو فک خارجی قرار دهید.
- فک متحرک را به آرامی ببندید تا هر دو فک با سطح قطعه تماس پیدا کنند.
- مطمئن شوید کولیس کج نیست و در محل درست قرار گرفته است.
- اندازه را از روی مقیاس ورنیه، صفحه عقربه ای یا نمایشگر دیجیتال بخوانید.
برای اندازه گیری قطر یک قطعه استوانه ای، کولیس باید در راستای قطر موردنظر قرار بگیرد. قرارگیری کج ابزار ممکن است باعث شود اندازه ای متفاوت از قطر واقعی به دست آورید.
اندازه گیری قطر داخلی با کولیس
برای اندازه گیری قطر داخلی لوله، سوراخ یا فاصله بین دو سطح داخلی، از فکهای کوچک بالایی کولیس استفاده کنید.
- فکهای داخلی را داخل سوراخ یا فضای مورد نظر قرار دهید.
- فک متحرک را به آرامی باز کنید تا دو طرف فک با سطوح داخلی تماس پیدا کنند.
- ابزار را طوری تنظیم کنید که در راستای قطر موردنظر قرار بگیرد.
- اندازه را بخوانید و در صورت نیاز، اندازه گیری را تکرار کنید.
در سوراخهای دایره ای، برای به دست آوردن قطر واقعی باید کولیس در راستای صحیح قرار گیرد. تماس ناقص فکها با دیواره داخلی یا کج بودن ابزار میتواند نتیجه را دچار خطا کند.
اندازه گیری عمق سوراخ و شیار با کولیس
برای اندازه گیری عمق سوراخ، فرورفتگی یا شیار میتوانید از میله عمق سنج کولیس استفاده کنید.
- سطح انتهایی بدنه کولیس را روی سطح مرجع و لبه سوراخ قرار دهید.
- میله عمق سنج را با حرکت قسمت متحرک به داخل سوراخ هدایت کنید.
- میله را تا تماس با کف سوراخ پایین ببرید.
- مطمئن شوید بدنه کولیس روی سطح مرجع ثابت و بدون زاویه قرار دارد.
- مقدار عمق را از روی مقیاس یا نمایشگر بخوانید.
در این روش، اگر بدنه کولیس به درستی روی سطح قرار نگیرد یا میله عمق سنج به کف سوراخ نرسد، اندازه نهایی دقیق نخواهد بود.
نحوه خواندن کولیس ورنیه یا ساده (کولیس خوانی) با مثال
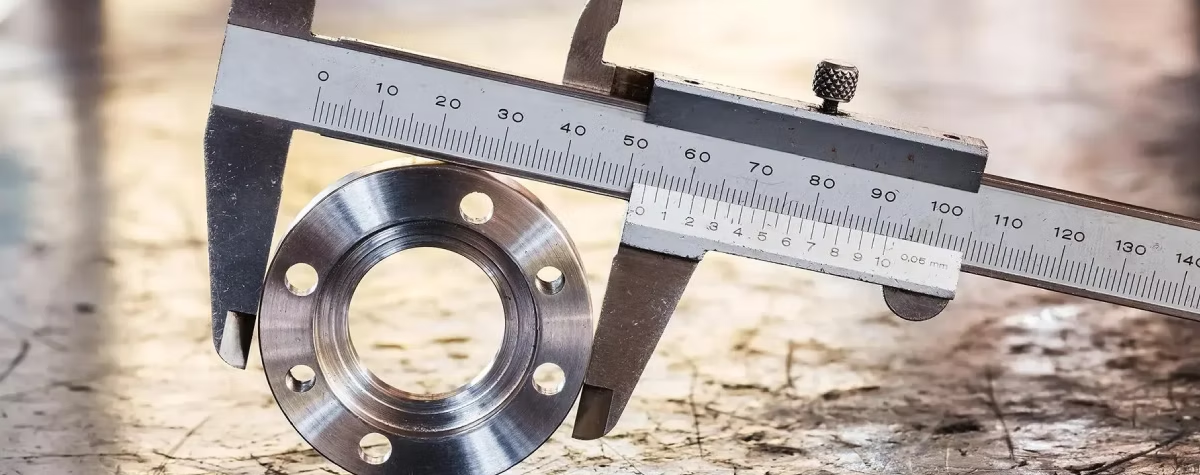
در کولیس ورنیه، اندازه از ترکیب دو مقدار به دست می آید: عدد خوانده شده از خط کش اصلی و مقدار به دست آمده از مقیاس ورنیه. برای محاسبه اندازه، ابتدا باید دقت یا کوچکترین مقدار قابل نمایش کولیس را بدانید.
فرمول کلی خواندن کولیس ورنیه به این صورت است:
اندازه نهایی = عدد خط کش اصلی + مقدار ورنیه
مقدار ورنیه نیز از ضرب شماره خط منطبق در دقت کولیس به دست میآید:
مقدار ورنیه = شماره خط منطبق × دقت کولیس
برای مثال، اگر دقت کولیس ۰٫۰۲ میلی متر باشد و چهاردهمین خط ورنیه با یکی از خطوط خط کش اصلی منطبق شود، مقدار ورنیه برابر است با:
۱۴ × ۰٫۰۲ = ۰٫۲۸ میلی متر
در ادامه، مراحل خواندن کولیس ورنیه را با جزئیات بیشتری بررسی میکنیم.
مرحله اول: خواندن عدد خط کش اصلی
ابتدا به صفر مقیاس ورنیه نگاه کنید. عدد خط کش اصلی که درست قبل از صفر ورنیه قرار گرفته است، مقدار اولیه اندازه گیری را مشخص میکند.
برای مثال، اگر صفر ورنیه بعد از عدد ۲۶ میلی متر و قبل از عدد ۲۷ میلی متر قرار داشته باشد، عدد خط کش اصلی برابر با ۲۶ میلی متر است.
مرحله دوم: پیدا کردن خط منطبق روی ورنیه
پس از خواندن عدد اصلی، خطوط مقیاس ورنیه را بررسی کنید. باید خطی را پیدا کنید که با یکی از خطوط خط کش اصلی کاملاً هم راستا باشد.
شماره این خط، مقدار مورد نیاز برای محاسبه بخش اعشاری اندازه است. برای جلوگیری از اشتباه، خطوط را از صفر ورنیه بشمارید و دقت کولیس را از روی مشخصات ابزار بررسی کنید.
مرحله سوم: محاسبه مقدار ورنیه
شماره خط منطبق را در دقت کولیس ضرب کنید. اگر خط منطبق، خط چهاردهم باشد و دقت کولیس ۰٫۰۲ میلی متر باشد، محاسبه به شکل زیر انجام میشود:
۱۴ × ۰٫۰۲ = ۰٫۲۸ میلی متر
این مقدار، بخش اضافه شونده به عدد خط کش اصلی است.
مرحله چهارم: محاسبه اندازه نهایی
در آخر، مقدار ورنیه را به عدد خط کش اصلی اضافه کنید:
۲۶ + ۰٫۲۸ = ۲۶٫۲۸ میلی متر
بنابراین، اندازه نهایی قطعه در این مثال ۲۶٫۲۸ میلی متر است.
این مثال مربوط به کولیس ورنیه ای با دقت ۰٫۰۲ میلی متر است. در کولیس هایی با دقت متفاوت، روش کلی محاسبه یکسان است؛ اما باید دقت درج شده برای همان ابزار را در نظر بگیرید.
نحوه خواندن کولیس دیجیتال
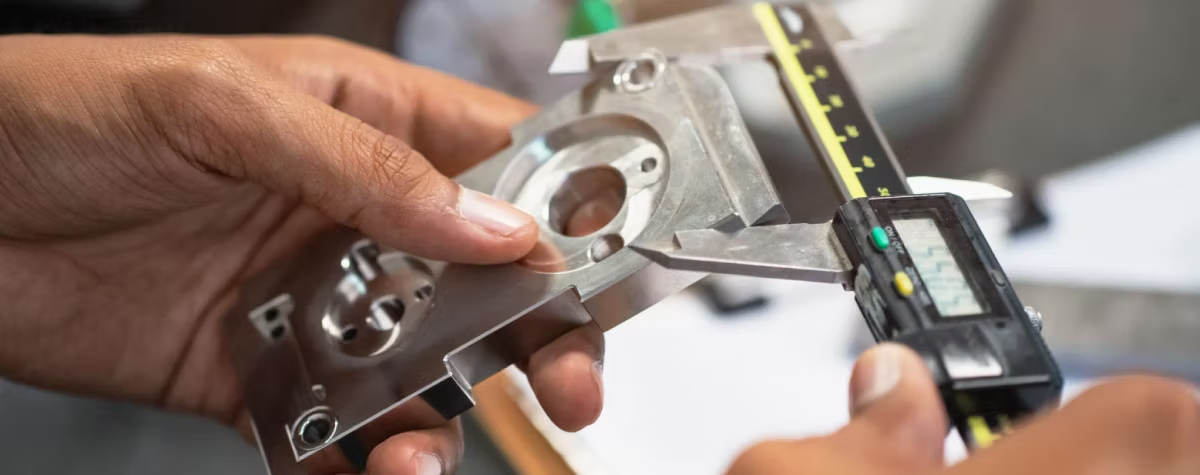
خواندن کولیس دیجیتال معمولاً ساده تر است؛ زیرا اندازه مستقیماً روی نمایشگر نشان داده میشود و نیازی به محاسبه خطوط ورنیه نیست.برای اندازه گیری با کولیس دیجیتال، مراحل زیر را انجام دهید:
- فکهای کولیس را ببندید و وضعیت صفر را بررسی کنید.
- در صورت نیاز، دکمه صفر یا Zero را طبق دستورالعمل دستگاه فشار دهید.
- واحد اندازه گیری را بررسی کنید تا مطمئن شوید نمایشگر روی میلی متر یا اینچ تنظیم شده است.
- قطعه را بین فکهای مناسب قرار دهید و اندازه گیری را انجام دهید.
- عدد نمایش داده شده را بخوانید و واحد آن را نیز ثبت کنید.
برای مثال، اگر نمایشگر عدد ۱۲٫۴۶ میلی متر را نشان دهد، اندازه خوانده شده ۱۲٫۴۶ میلی متر است.
در کولیس دیجیتال، خواندن اندازه معمولاً بهصورت مستقیم انجام میشود؛ با اینحال، پیش از ثبت عدد باید واحد اندازه گیری و وضعیت صفر دستگاه را بررسی کنید. اگر نمایشگر روی اینچ تنظیم شده باشد، عدد نمایش داده شده را نباید بدون تبدیل، اندازهای بر حسب میلیمتر در نظر گرفت.
توجه داشته باشید که تعداد رقمهای نمایشگر به تنهایی نشان دهنده دقت واقعی ابزار نیست. برای ارزیابی عملکرد کولیس باید مشخصات فنی، دقت اعلام شده و وضعیت کالیبراسیون آن را نیز بررسی کنید.
نحوه خواندن کولیس عقربه ای یا ساعتی
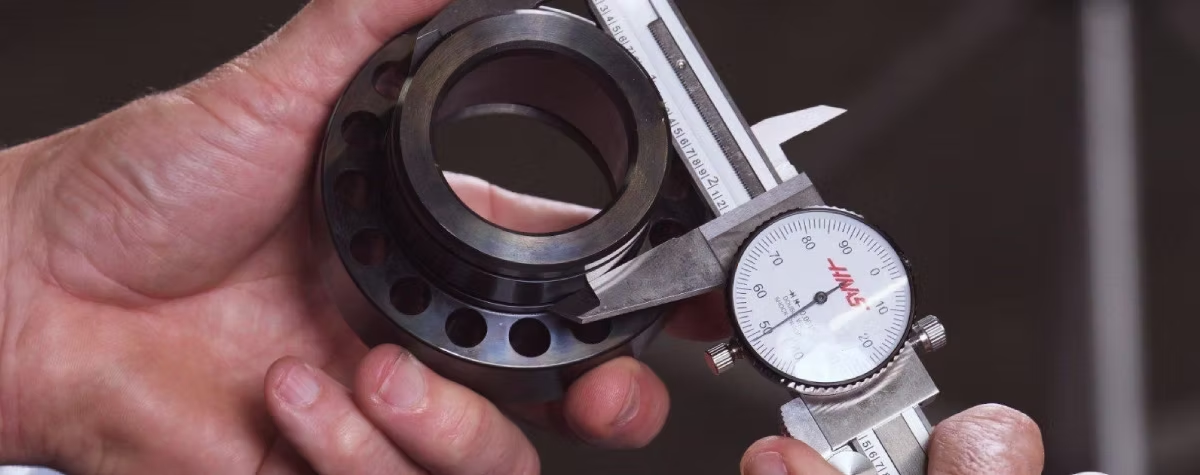
در کولیس عقربه ای، مقدار اندازه گیری با کمک خط کش اصلی و صفحه مدرج عقربه ای خوانده میشود. حرکت فک متحرک باعث چرخش عقربه میشود و مقدار دقیقتر را روی صفحه نشان میدهد.
برای خواندن اندازه، ابتدا عدد خط کش اصلی را از روی محل قرارگیری نشانگر بخوانید. سپس مقدار نشان داده شده روی صفحه عقربه ای را با توجه به درجه بندی آن مشخص کنید و دو مقدار را با هم جمع بزنید.
برای مثال، اگر عدد خط کش اصلی ۱۲ میلی متر و مقدار نشان داده شده روی صفحه عقربه ای ۰٫۳ میلی متر باشد، اندازه نهایی برابر است با:
۱۲ + ۰٫۳ = ۱۲٫۳ میلی متر
این مثال فرضی است؛ مقدار هر درجه روی صفحه عقربه ای به مشخصات همان مدل بستگی دارد. بنابراین، پیش از خواندن اندازه باید ارزش هر تقسیم روی صفحه را بررسی کنید.
تبدیل اینچ به میلیمتر و بالعکس
اگر کولیس شما اندازهگیری را فقط در یکی از واحدهای اینچ یا میلیمتر نشان میدهد، میتوانید با استفاده از فرمولهای زیر مقدار اندازهگیریشده را به واحد دیگر تبدیل کنید.
۱ اینچ = ۲۵٫۴ میلیمتر
۱ میلیمتر = ۱ ÷ ۲۵٫۴ اینچ
برای مثال، اگر اندازه یک قطعه ۲ اینچ باشد، برای تبدیل آن به میلیمتر باید ۲ را در ۲۵٫۴ ضرب کنید:
۲ × ۲۵٫۴ = ۵۰٫۸ میلیمتر
بنابراین ۲ اینچ برابر با ۵۰٫۸ میلیمتر است.
بهعنوان مثال دیگر، اگر اندازه یک قطعه ۲۰ میلیمتر باشد، برای تبدیل آن به اینچ باید ۲۰ را بر ۲۵٫۴ تقسیم کنید:
۲۰ ÷ ۲۵٫۴ = ۰٫۷۸۷۴ اینچ
بنابراین ۲۰ میلیمتر تقریباً برابر با ۰٫۷۸۷۴ اینچ است.
خطای صفر کولیس چیست و چطور آن را بررسی کنیم؟
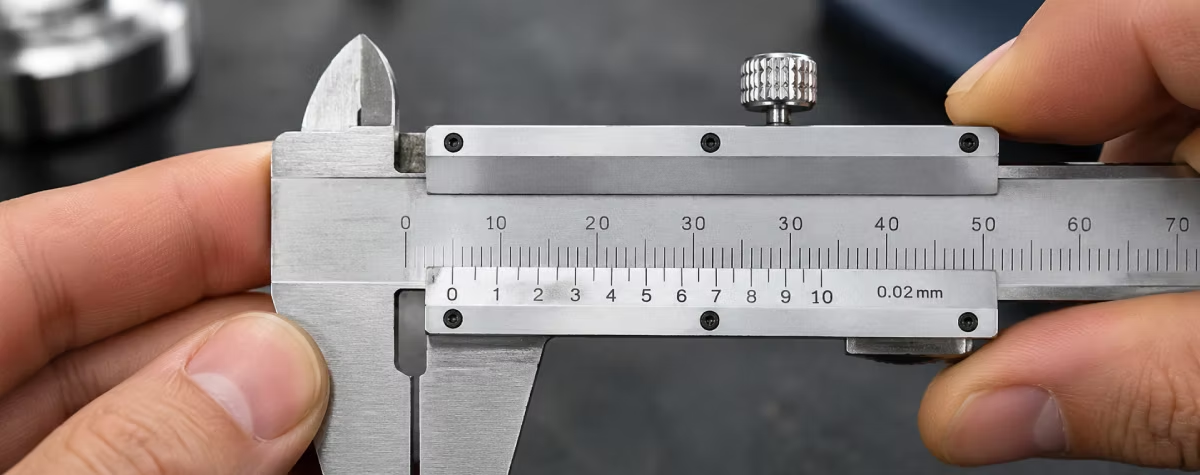
خطای صفر زمانی رخ میدهد که کولیس در حالت بسته، مقدار صفر را به درستی نشان ندهد. این وضعیت ممکن است باعث شود اندازههای بعدی نیز با خطا ثبت شوند.
برای بررسی خطای صفر، فکهای کولیس را بدون قرار دادن قطعه بین آنها ببندید و مقدار نمایش داده شده را بررسی کنید.
- در کولیس ورنیه، صفر مقیاس متحرک باید با صفر خط کش اصلی منطبق باشد.
- در کولیس دیجیتال، نمایشگر باید در حالت بسته مقدار صفر را نشان دهد؛ در صورت نیاز، مطابق دستورالعمل سازنده از دکمه صفر استفاده کنید.
- در کولیس عقربه ای، وضعیت صفر عقربه و هم خوانی آن با مقیاس اصلی را بررسی کنید.
اگر صفر ابزار درست نباشد، ابتدا سطوح اندازه گیری را تمیز کنید و دوباره وضعیت را بررسی کنید. اگر مشکل ادامه داشت، ابزار را مطابق دستورالعمل سازنده بررسی کنید و در صورت نیاز، از خدمات تنظیم یا کالیبراسیون استفاده کنید. در اندازه گیریهای حساس، نباید بدون بررسی فنی، خطای صفر را نادیده گرفت.
اشتباهات رایج هنگام کار با کولیس
حتی اگر روش خواندن کولیس را بدانید، بعضی خطاهای ساده میتوانند نتیجه اندازه گیری را تغییر دهند. برای کاهش این خطاها، به نکات زیر توجه کنید:
- تمیز نکردن فکها و قطعه: وجود براده یا آلودگی بین سطوح اندازه گیری میتواند باعث ثبت اندازه نادرست شود.
- فشار بیش از حد به فکها: فشار زیاد ممکن است روی نتیجه اندازه گیری تاثیر بگذارد یا به ابزار آسیب بزند.
- کج قرار دادن کولیس: ابزار باید در راستای درست اندازه گیری قرار بگیرد؛ به ویژه هنگام اندازه گیری قطر داخلی و خارجی.
- اشتباه گرفتن دقت با تعداد ارقام: تعداد رقمهای نمایشگر یا تعداد خطوط ورنیه به تنهایی تضمین کننده دقت واقعی نیست.
- نادیده گرفتن خطای صفر: پیش از شروع کار، وضعیت صفر کولیس را بررسی کنید.
- اشتباه در شمارش خطوط ورنیه: خط منطبق را با دقت پیدا کنید و شماره آن را از صفر ورنیه بشمارید.
- بی توجهی به واحد اندازه گیری: هنگام استفاده از کولیس دیجیتال، بررسی کنید که واحد روی میلی متر تنظیم شده باشد یا اینچ.
- استفاده از کولیس نامتناسب با کار: اگر دقت مورد نیاز از توان ابزار بیشتر باشد، باید ابزار اندازه گیری مناسبتری انتخاب کنید.
در کاربردهای حساس صنعتی، تکرار اندازه گیری و بررسی وضعیت فنی ابزار به اطمینان بیشتر از نتیجه کمک میکند.
چه زمانی باید از کولیس استفاده کنیم و چه زمانی میکرومتر مناسب تر است؟
کولیس برای اندازه گیری ابعاد خارجی و داخلی و همچنین عمق، ابزار چندمنظوره ای است و در بسیاری از کارهای روزمره کارگاه کاربرد دارد. با این حال، در بعضی کاربردها میکرومتر انتخاب مناسب تری است.
برای مثال، هنگام بررسی سریع ابعاد مختلف یک قطعه، کولیس میتواند به دلیل تنوع روشهای اندازه گیری کاربردی باشد. اما زمانی که اندازه گیری یک قطر خارجی با حساسیت بالا مدنظر است، ممکن است میکرومتر خارج سنج گزینه مناسب تری باشد.
انتخاب بین این دو ابزار به دقت مورد نیاز، محدوده اندازه گیری، شکل قطعه و مشخصات فنی ابزار بستگی دارد. اگر برای کار خود به ابزار اندازه گیری نیاز دارید، میتوانید مدلهای مختلف کولیس و میکرومتر را از نظر ویژگیهای فنی مقایسه کنید.
خرید کولیس از گروه ابزار تراش ایران
برای انتخاب و خرید کولیس، ابتدا مشخص کنید چه ابعادی را اندازه میگیرید و به چه محدوده اندازهگیری و دقتی نیاز دارید. سپس نوع کولیس، روش نمایش اندازه و مشخصات فنی آن را بررسی کنید.
در گروه ابزار تراش ایران میتوانید برای انتخاب کولیس متناسب با نیاز کارگاه، تعمیرات یا فعالیت صنعتی خود اقدام کنید. پیش از خرید، به محدوده اندازه گیری، مقدار تقسیم بندی، کیفیت ساخت و تناسب ابزار با نوع استفاده توجه داشته باشید تا انتخاب شما با نیاز کاری تان هماهنگ باشد.
سوالات متداول
- چگونه کولیس را بخوانیم؟
برای خواندن کولیس، ابتدا نوع آن را مشخص کنید. در کولیس ورنیه باید عدد خطکش اصلی را با مقدار ورنیه جمع کنید؛ در کولیس عقربهای عدد از روی خطکش و صفحه مدرج خوانده میشود و در مدل دیجیتال، مقدار روی نمایشگر دیده میشود. - تفاوت خواندن کولیس میلیمتری و اینچی چیست؟
تفاوت اصلی در واحد و درجهبندی ابزار است. در کولیس میلیمتری، اندازه بر حسب میلیمتر خوانده میشود؛ اما در کولیس اینچی، باید درجهبندی اینچی را در نظر بگیرید. روش دقیق خواندن به نوع و مشخصات کولیس بستگی دارد. - چرا کولیس در حالت بسته عدد صفر را نشان نمی دهد؟
این وضعیت ممکن است به آلودگی سطوح، خطای صفر یا نیاز به بررسی و تنظیم ابزار مربوط باشد. ابتدا سطوح اندازه گیری را تمیز کنید و دوباره بررسی کنید. اگر مشکل باقی ماند، مطابق دستورالعمل سازنده یا با کمک متخصص، وضعیت ابزار را بررسی کنید.


